Artykuł sponsorowany
Od briefu do próbki — jak zamawia się torebki strunowe z nadrukiem i niestandardowymi parametrami
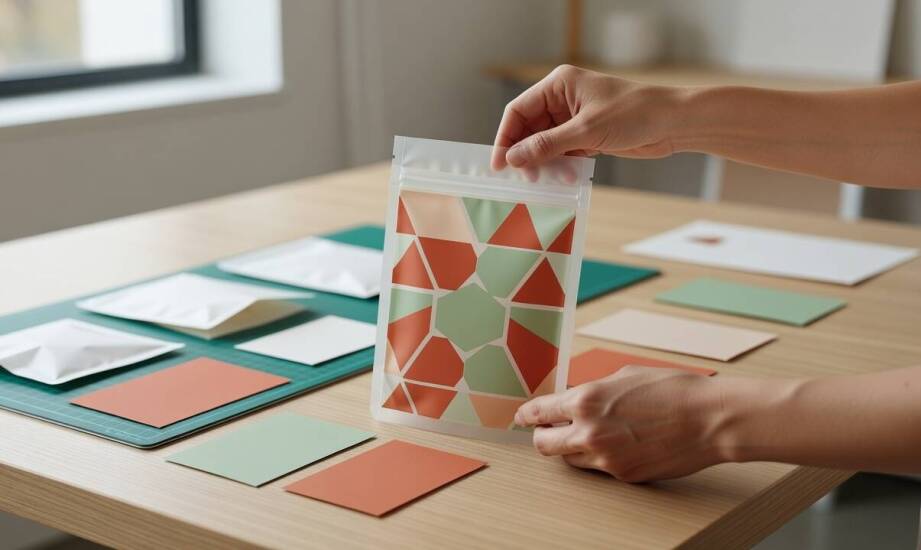
Zamawianie torebek strunowych z nadrukiem i niestandardowymi parametrami rzadko przypomina szybki wybór gotowego opakowania z internetowego katalogu. Zanim na linii produkcyjnej powstanie pierwsza partia, konieczne jest precyzyjne ustalenie specyfikacji technicznej. Cały proces rozpoczyna się od szczegółowego określenia potrzeb, ponieważ każdy element konstrukcji i warstwy wizualnej musi bezpośrednio wynikać z rzeczywistego zastosowania folii. Często okazuje się, że standardowe rozwiązania nie zapewniają odpowiedniej ochrony specyficznym towarom lub nie ułatwiają procesów logistycznych. Dopiero komplet informacji o pakowanym wyrobie pozwala przejść do rozmów o technologii druku, grubości materiału oraz detalach wykończenia.
Od opisu potrzeb do doboru formatu i zamknięcia
Doświadczony producent torebek strunowych opiera pierwszy kontakt na stworzeniu dokładnego briefu. Punktem wyjścia pozostaje charakterystyka towaru, który ostatecznie trafi do środka. Wymagania różnią się diametralnie w zależności od tego, czy folia ma kontakt z żywnością, chroni elektronikę przed wilgocią czy porządkuje części mechaniczne. Precyzyjne wskazanie docelowej branży pozwala od razu wytypować surowce z odpowiednimi atestami, co zapobiega na przykład migracji szkodliwych substancji do jedzenia.
Sposób pakowania towaru oraz planowany efekt wizualny na półce to kolejne ważne wytyczne. Zamawiający musi określić, czy pakowanie odbywa się ręcznie przez operatora na magazynie, czy za pomocą automatycznych podajników. Użyte logo, firmowa kolorystyka oraz czytelność tekstów informacyjnych kształtują ostateczny układ graficzny. Zestawienie parametrów pakowania i projektu eliminuje błędy na wczesnym etapie, tworząc stabilny grunt do dobrania właściwych rozmiarów worka.
Analiza zebranych danych prowadzi prosto do wyboru typu zamknięcia oraz wyznaczenia pola pod grafikę. Charakterystyka użytkowania podpowiada, czy sprawdzi się cienka pojedyncza struna, czy potrzebny będzie szerszy wariant poprawiający szczelność. Równolegle ustala się gęstość folii polietylenowej, zazwyczaj w przedziale od 40 do 70 mikrometrów. Większa grubość materiału gwarantuje podwyższoną odporność na rozdarcia i przebicia, co jest kluczowe przy ostrych krawędziach. Wtedy też wyznacza się granice nadruku z zachowaniem bezpiecznych marginesów wokół linii zgrzewu.
Wpływ wielkości nakładu na produkcję i weryfikacja próbki
Planowana regularność dostaw oraz skala pojedynczej partii determinują technikę nakładania farby. Przy powtarzalnych zleceniach o wysokich nakładach najbardziej opłacalny staje się fleksodruk, zapewniający szybkość tłoczenia i odpowiednie nasycenie kolorów. Wymaga on na początku przygotowania form drukowych, jednak wyraźnie redukuje koszt pojedynczej sztuki przy długiej pracy maszyny. Granica przejścia na tę metodę zależy od wzoru, a mniejsze wypusty lub warianty testowe drukuje się częściej cyfrowo, omijając wydatki na przygotowalnię.
Fizyczny model opakowania służy do praktycznej weryfikacji założeń przed uruchomieniem głównej linii. Próbka pozwala ocenić przyczepność farby do śliskiego podłoża oraz wyrazistość detali graficznych. Testom wytrzymałościowym poddaje się także łączenia boczne oraz płynność działania elementu zamykającego. Woreczki wyposażone w suwak przechodzą cykle otwarć, które potwierdzają brak ryzyka uszkodzenia krawędzi folii przy intensywnym użytkowaniu przez konsumenta.
Niestandardowe elementy konstrukcyjne wydłużają fazę ustaleń technologicznych. Modyfikacje takie jak plastikowy zamek, matowy biały pasek ułatwiający ręczne opisywanie markerem lub dodatkowa zewnętrzna kieszeń na list przewozowy wymuszają zmiany w ustawieniach całego parku maszynowego. Każda nadprogramowa użyteczność wydłuża cykl wytwórczy, rzutując na finalną kalkulację kosztów oraz ustalenie nowego minimum logistycznego dla danego modelu.
Uruchomienie produkcji seryjnej następuje po ostatecznej akceptacji wszystkich ustalonych wytycznych. Połączenie założeń konstrukcyjnych, przygotowanego projektu graficznego i sprawdzonej próbki daje gwarancję płynnej realizacji. Chroni to proces przed przesunięciami wzoru względem krawędzi i stabilizuje jakość we wszystkich późniejszych dostawach. Marka Kastor realizuje produkcję torebek strunowych w swoim zakładzie w Józefowie od 2010 roku, dostarczając klientom biznesowym rozwiązania foliowe oparte na certyfikowanych materiałach.
Kategorie artykułów
Polecane artykuły

Jak dobrać mocne spoiwo do montażu ciężkich konstrukcyjnych elementów?
Wybór odpowiedniego spoiwa do montażu ciężkich elementów konstrukcyjnych jest kluczowy dla trwałości i stabilności konstrukcji. Kleje poliuretanowe to rozwiązanie, które zapewnia mocne połączenia, odporne na różnorodne czynniki. Dobór tych materiałów wpływa na bezpieczeństwo oraz efektywność montażu

Czy trzeci pas na A2 wpływa na komfort podróży?
Rozbudowa infrastruktury drogowej, takiej jak trzeci pas na A2, ma istotne znaczenie dla komfortu i bezpieczeństwa podróżujących. Nowy odcinek obwodnicy pozwala na płynniejszy ruch, co przekłada się na mniejsze korki oraz krótszy czas przejazdu. Dodatkowo zwiększa to bezpieczeństwo kierowców, gdyż z