Artykuł sponsorowany
Dlaczego spawanie stali C45 wymaga kontroli nagrzewania i chłodzenia
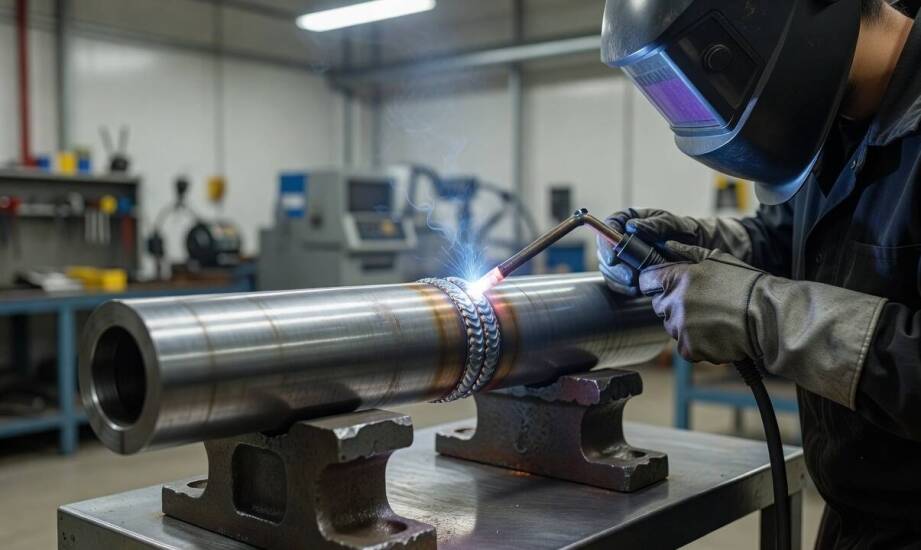
Części maszynowe pracujące pod stałym i dużym obciążeniem ulegają naturalnemu zużyciu lub uszkodzeniom, co wymusza przeprowadzenie zaawansowanych napraw. Uzupełnienie ubytków lub połączenie pękniętych elementów węglowych wymaga specyficznego podejścia, nawet jeśli bazowe parametry utrudniają tworzenie trwałych spoin. Elementy napędowe, osie pojazdów czy wrzeciona często naprawia się w trudnych warunkach warsztatowych. Oryginalna struktura materiału bezpowrotnie zmienia się pod wpływem intensywnego ciepła łuku spawalniczego. Połączenie uszkodzonego wału stanowi wyzwanie technologiczne z powodu metalurgicznej specyfiki tego surowca. Spawalność i trwałość takich detali zależą od precyzyjnego zarządzania całym procesem termicznym. Inżynierowie oraz technicy spawalnicy muszą ściśle uwzględniać zachowanie krystalicznej struktury przy gwałtownych skokach temperatury.
Wpływ składu chemicznego na spawalność materiału
Węgiel występuje w tym stopie na poziomie od 0,42 do 0,50 procent. Obecność manganu sięgająca 0,80 procent dodatkowo i znacząco podnosi podatność materiału na hartowanie w obrębie strefy wpływu ciepła. Gwałtowny spadek temperatury po wygaszeniu łuku prowadzi do powstania niezwykle kruchego martenzytu. Taka nowa struktura drastycznie zwiększa twardość obszaru wokół spoiny i naturalnie sprzyja powstawaniu głębokich mikropęknięć.
Równoważnik węgla CET przyjmuje w tym przypadku wartości rzędu 0,45 do 0,63. Wyższe odczyty tego parametru bezpośrednio oznaczają podwyższone ryzyko uszkodzenia strukturalnego detalu. Dokumentacja techniczna, która szczegółowo opisuje c45, precyzuje pożądane właściwości po przeprowadzonym ulepszaniu cieplnym. Informacje te pomagają w prawidłowym projektowaniu wałów napędowych, ciężkich wrzecion, kół zębatych oraz wytrzymałych wirników pomp. Wymienione detale niemal zawsze pracują w urządzeniach poddawanych silnym, wysoce zmiennym obciążeniom mechanicznym.
Poważne trudności technologiczne pojawiają się zwłaszcza przy bardzo rozbudowanych i sztywnych układach konstrukcyjnych. Fizyczna sztywność mocowania blokuje swobodne odkształcenia kurczącego się materiału podczas stygnięcia. Przekroje o grubości przekraczającej kilkanaście milimetrów odprowadzają zakumulowane ciepło znacznie wolniej z samego rdzenia. Zewnętrzna powierzchnia stygnie w tym czasie skokowo i nierównomiernie. Niekontrolowane zahartowanie niszczy wewnętrzną spójność podzespołu przeznaczonego do wieloletniej pracy cyklicznej. Prawidłowa identyfikacja tych zjawisk fizycznych pozwala uchronić system przed nagłą awarią w trakcie eksploatacji.
Kontrola nagrzewania i przygotowanie złącza do pracy
Prawidłowe przygotowanie procesu wymusza zastosowanie równomiernego podgrzewania wstępnego do temperatury w granicach 150–250°C. Parametr ten zawsze dobiera się ściśle pod kątem rzeczywistej grubości łączonego, masywnego elementu. Odpowiednie podgrzanie całego bloku metalu spowalnia szybkość chłodzenia i skutecznie blokuje formowanie się twardych struktur. Ciągła kontrola temperatury międzyściegowej zapobiega niebezpiecznemu przegrzewaniu kolejnych warstw nakładanego płynnego spoiwa.
Wydłużony, wielogodzinny proces chłodzenia po nałożeniu ostatniego ściegu daje czas na bezpieczną dyfuzję uwięzionego wodoru. Masywne odkuwki i wyjątkowo grube pręty wymagają proporcjonalnego podniesienia zakładanych wartości temperaturowych przed pracą. Warsztatowa praktyka pokazuje, że takie działanie zachowuje plastyczność kluczowej strefy wpływu ciepła wokół łączenia. Mechaniczne przygotowanie złącza polega na geometrycznie precyzyjnym sfazowaniu brzegów roboczych. Metalowa powierzchnia musi zostać całkowicie i dogłębnie oczyszczona z rdzy, tlenków oraz resztek smarów przemysłowych.
Wybór nowoczesnego materiału dodatkowego o mocno obniżonej zawartości wodoru stanowi kolejny filar zabezpieczenia samej spoiny. Dostarczająca certyfikowane wyroby hutnicze hurtownia MTM Stal zaopatruje firmy w surowiec przeznaczony do dalszej, wymagającej obróbki i docelowego spawania. Właściwie dobrane procedury łączenia minimalizują ryzyko groźnej propagacji pęknięć zmęczeniowych w maszynach. Specjaliści kategorycznie zalecają przeprowadzenie pełnego odpuszczania w wysokim przedziale 550–660°C. Powyższy zabieg termiczny sukcesywnie przywraca zakłócone właściwości mechaniczne i redukuje ukryte naprężenia wewnętrzne.
Trwałe łączenie stopów węglowych o takiej charakterystyce wymaga utrzymania bezwzględnego reżimu technologicznego w zakładzie produkcyjnym. Przeprowadzenie każdego pojedynczego etapu zależy od grubości naprawianego detalu, geometrii konstrukcji oraz maksymalnych obciążeń uderzeniowych maszyny. Znormalizowana nazwa wykorzystanego stopu określa zaledwie początkowy punkt wyjścia do opracowania bezpiecznej procedury spawalniczej. Stabilność utrzymywanych parametrów temperaturowych bezpośrednio decyduje o ostatecznej użyteczności naprawianego podzespołu mechanicznego. Świadome podejście do fizyki metali wydłuża żywotność kosztownych urządzeń przemysłowych.
Kategorie artykułów
Polecane artykuły

Jak dobrać mocne spoiwo do montażu ciężkich konstrukcyjnych elementów?
Wybór odpowiedniego spoiwa do montażu ciężkich elementów konstrukcyjnych jest kluczowy dla trwałości i stabilności konstrukcji. Kleje poliuretanowe to rozwiązanie, które zapewnia mocne połączenia, odporne na różnorodne czynniki. Dobór tych materiałów wpływa na bezpieczeństwo oraz efektywność montażu

Czy trzeci pas na A2 wpływa na komfort podróży?
Rozbudowa infrastruktury drogowej, takiej jak trzeci pas na A2, ma istotne znaczenie dla komfortu i bezpieczeństwa podróżujących. Nowy odcinek obwodnicy pozwala na płynniejszy ruch, co przekłada się na mniejsze korki oraz krótszy czas przejazdu. Dodatkowo zwiększa to bezpieczeństwo kierowców, gdyż z